Огнеупорные материалы и сопутствующие технологии для сталеразливочных ковшей (агрегатов для внепечной обработки стали) играют важнейшую роль в обеспечении стабильного протекания процесса рафинирования и получении стали требуемого качества. Несмотря на различия в методах рафинирования и технологических приемах, условия эксплуатации футеровки ковшей имеют много общих черт. К ним относятся воздействие высоких температур (часто в условиях вакуума), контакт со шлаками, характеризующимися широким диапазоном основности, интенсивное механическое воздействие потоков расплавленной стали, шлака и газов, а также термические напряжения, возникающие под влиянием электрических дуг и резких перепадов температур (термических ударов). В связи с этим разработка высококачественных огнеупорных материалов — способных выдерживать высокие температуры, противостоять коррозии и эрозии, стойко переносить термические удары и сохранять стабильность в условиях высокотемпературного вакуума — имеет решающее значение для увеличения срока службы футеровки, производства «чистой» стали и снижения производственных затрат.
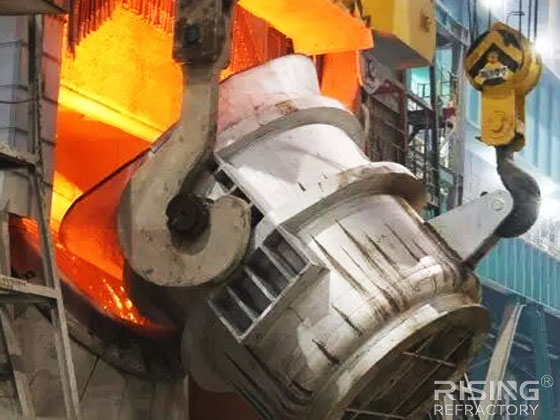
Огнеупорные материалы для агрегатов внепечной обработки стали
1. Огнеупоры для установок «ковш-печь» (LF — Ladle Furnace) и вакуумных установок «ковш-печь» (VLF — Vacuum Ladle Furnace)
- a. Огнеупоры для шлакового пояса: Зона шлакового пояса подвергается воздействию высокоосновных шлаков, а также интенсивному механическому и термическому нагружению, что приводит к значительному износу. В связи с этим в данной зоне преимущественно используются высококачественные Магнезиально-углеродистый кирпич (MgO-C кирпич), обладающие превосходной стойкостью как к коррозии, так и к термоударам.
- b. Огнеупоры для футеровки стенок: Для футеровки стенок установок «ковш-печь» обычно применяются высокоглиноземистые огнеупоры. Однако, несмотря на хорошую коррозионную стойкость, традиционные высокоглиноземистые материалы склонны к глубокому проникновению шлака, что вызывает структурное отслоение (шелушение) и нестабильность срока службы. Кроме того, усадка участков, пропитанных шлаком, приводит к образованию трещин, что ускоряет разрушение футеровки. Для решения этой проблемы в состав огнеупорной массы вводят определенное количество оксида магния (MgO): расширение, происходящее при образовании шпинели (при высоких температурах), препятствует растрескиванию. Дополнительно, введение в состав на основе оксида магния около 10% углерода и заданного количества предварительно синтезированной магнезиально-глиноземистой шпинели позволяет еще больше повысить коррозионную стойкость огнеупоров.
2. Огнеупоры для агрегатов внепечной обработки стали типа ASEA-SKF
Технология внепечной обработки ASEA-SKF была разработана совместно шведскими компаниями ASEA (Allmänna Svenska Elektriska Aktiebolaget) и SKF (Svenska Kullagerfabriken). Данная система объединяет ряд функций: низкочастотное электромагнитное перемешивание, электродуговой нагрев при атмосферном давлении, вакуумную дегазацию, рафинирование шлаком и вакуумное обезуглероживание с применением кислорода. Современные установки этого типа рассчитаны на обработку плавок массой от 20 до 260 тонн и могут быть оснащены дополнительными системами, такими как устройства для вдувания порошкообразных материалов и продувки металла аргоном.
В процессе ASEA-SKF для производства сталей, прошедших глубокую десульфурацию, как правило, используются шлаки средней или высокой основности. Для футеровки шлакового пояса применяются такие материалы, как магнезиально-углеродистые, магнезиально-хромитовые, чисто магнезитовые или магнезиально-доломитовые огнеупоры. Для боковых стенок и днища ковша используются высокоглиноземистые огнеупоры (с содержанием Al₂O₃ 75%), а для нижних участков (расположенных ниже уровня расплавленной стали) — алюмоуглеродистые огнеупоры. В тех технологических процессах, где не требуется десульфурация, в настоящее время наблюдается тенденция к использованию высококачественных высокоглиноземистых огнеупоров (с содержанием Al₂O₃ > 85%) для шлакового пояса, а также огнеупорных бетонов — для днища ковша.
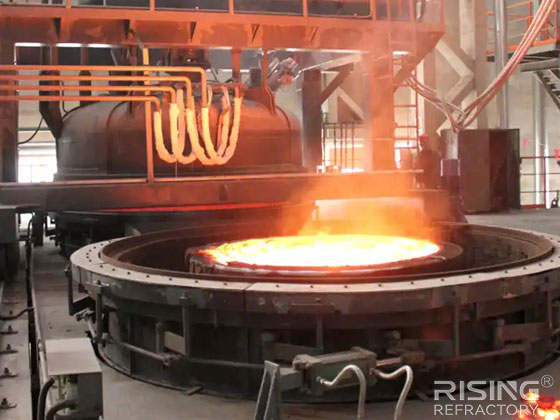
Огнеупорные материалы для установок рафинирования нержавеющей стали
1. Огнеупорные материалы для установок вакуумно-кислородного обезуглероживания (VOD)
Установка VOD по своей сути близка к установке вакуумной дегазации в ковше; основное отличие заключается в наличии кислородной фурмы, проходящей через центр крышки вакуумной камеры и предназначенной для подачи кислорода и обезуглероживания металла. В печах VOD шлаковый пояс обычно футеруется магнезиально-хромитовыми или магнезиально-кальциевыми кирпичами. Для боковых стенок, как правило, применяются магнезиально-хромитовые или магнезиально-кальциевые кирпичи, а для днища — магнезиально-хромитовые или высокоглиноземистые кирпичи.

2. Огнеупорные материалы для установок аргоно-кислородного обезуглероживания (AOD)
Конструкция печи AOD схожа с конструкцией конвертера; в процессе эволюции конфигурация печи изменилась от варианта со смещенной горловиной к варианту с прямой горловиной, что упрощает процесс футеровки. Корпус печи установлен на цапфах, что позволяет наклонять его под любым необходимым углом. В ходе процесса плавки в печи AOD состав и свойства шлака претерпевают значительные изменения: его основность возрастает с примерно 0,6 (в начале процесса) до высоких значений — 4,0–4,5 и более. При высоких температурах футеровка подвергается интенсивному коррозионному воздействию этого крайне агрессивного основного шлака. В США и Великобритании для футеровки печей AOD преимущественно используются магнезиально-хромитовые кирпичи. В Китае и ряде европейских стран основное внимание уделяется разработке магнезиально-кальциевых и доломитовых огнеупоров (с содержанием углерода, варьируемым в зависимости от конкретных требований). К материалам предъявляются строгие требования в отношении чистоты состава и минимального содержания примесей.
Огнеупорные материалы для вакууматоров типа RH/RH-OB
Процесс циркуляционного вакуумирования, разработанный в 1958 году совместно немецкими компаниями Ruhrstahl и Heraeus, получил название «процесс RH». Процесс RH-OB представляет собой усовершенствованную версию метода RH и предназначен, в частности, для компенсации теплопотерь расплавленной стали.
Футеровка вакууматоров RH эксплуатируется в условиях вакуума. К числу типичных факторов воздействия относятся: высокие температуры (около 1600 °C), циклические температурные колебания (с амплитудой до 600 °C), перепады давления (от атмосферного до 66,66 Па), интенсивное движение потока расплавленной стали, а также воздействие агрессивных шлаков и расплавленных оксидов железа. Применение в процессе RH-OB продувки кислородом повышает эффективность дегазации и усиливает разбрызгивание металла внутри вакуумной камеры; это интенсифицирует процесс рафинирования, но одновременно значительно ускоряет износ огнеупорных материалов.
Для футеровки вакуумных камер установок RH/RH-OB обычно используют магнезитовые, магнезито-хромитовые и высокоглиноземистые кирпичи, а также высокоглиноземистые бетонные смеси. Такие огнеупоры должны обладать комплексом важных эксплуатационных характеристик, включая высокую стойкость к коррозии и термостойкость.
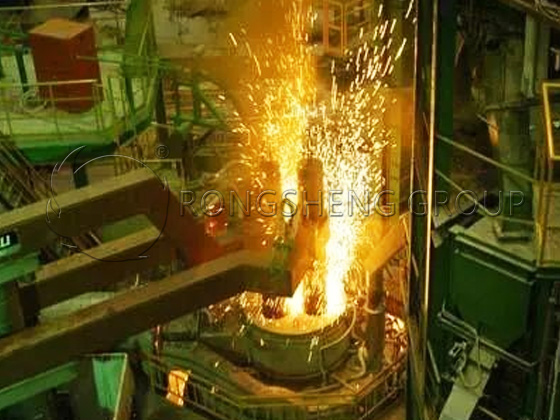
Устройство электроплавильных печей для цветных металлов и применяемые в них огнеупорные кирпичи
В цветной металлургии электроплавильные печи используют электрическую энергию для создания высоких температур — посредством электрической дуги, возникающей между электродами и шихтой, либо за счет использования расплавленного шлака в качестве резистивного нагревательного элемента. Температуру расплава можно точно регулировать в диапазоне от 1200°C до 1600°C. Такие печи преимущественно применяются для переработки материалов с высоким содержанием тугоплавких пустых пород; в регионах с избытком электроэнергии их также используют для плавки обычных руд.
- К основным преимуществам электроплавки относятся: простота регулирования температуры расплавной ванны, возможность достижения высоких температур, небольшой теоретический объем отходящих газов, высокий термический КПД (достигающий 60–80%), минимальное образование шлака и высокий общий коэффициент извлечения металла.
- К числу главных недостатков относятся: высокое энергопотребление, более высокие затраты на переработку по сравнению с плавкой в отражательных печах, жесткие требования к влажности шихты (как правило, не более 3%), а также относительно крупные капитальные вложения в инфраструктуру.
В Китае электропечи применяются при выплавке таких металлов, как медь, никель, цинк и олово, а также для термической выдержки и обеднения (извлечения ценных компонентов) расплавленных шлаков. В данном обзоре, подготовленном компанией Rongsheng Refractories, рассматриваются конструкция и условия эксплуатации электропечей, используемых для плавки медных и медно-никелевых концентратов, а также подробно описываются типы и характеристики необходимых для них огнеупорных кирпичей.
Конфигурации электроплавильных печей
Электропечи, предназначенные для плавки сульфидных медных концентратов или медно-никелевых сульфидных руд, могут иметь прямоугольную, эллиптическую или круглую форму.
В цветной металлургии крупногабаритные электроплавильные печи, как правило, выполняются стационарными, прямоугольными и закрытыми. Прямоугольные печи обладают большей площадью пода и более высокой мощностью, хорошо подходят для размещения трансформаторного оборудования, способствуют эффективному разделению штейна и шлака, а также более удобны в строительстве (футеровке огнеупорными материалами). Прямоугольные электрические печи обычно имеют длину от 10 до 35,66 м и ширину от 4,5 до 10,67 м. Температура шлака составляет от 1200 до 1380 °C, а температура конечного продукта плавки — медно-никелевого штейна (сплава никеля, меди и железа) или медного штейна — находится в диапазоне примерно от 1050 до 1250 °C; производственный процесс является непрерывным.
Конструкция печи
Конструкция печи включает огнеупорную футеровку, стальной каркас и опорные колонны (фундаментные тумбы). Дно печи опирается на эти колонны, образуя приподнятую конструкцию. Поскольку температура в нижней части электроплавильной печи выше, чем в отражательной печи, огнеупорная футеровка — состоящая из пода (дна), боковых стен и свода — спроектирована таким образом, чтобы обеспечить защиту основания печи.
(I) Под (дно) печи
Под электроплавильной печи выполняется в виде сводчатой конструкции (обратного свода), состоящей, как правило, из 2–3 слоев кирпича общей толщиной от 1250 до 1300 мм. Снизу вверх слои располагаются следующим образом: стальной опорный лист (40 мм), слой огнеупорного бетона (95–150 мм), шамотный кирпич (230–300 мм) и верхний слой из магнезитового кирпича (760 мм). В качестве альтернативы слой огнеупорного бетона может быть исключен: вместо него укладывается шамотный кирпич (500 мм), поверх которого размещается слой магнезитового кирпича (760 мм), формирующий обратный свод.

Опыт эксплуатации выявил ряд существенных недостатков данной конструкции:
- (1) Нижняя часть пода выполнена в виде монолитного основания в форме обратного свода из огнеупорного бетона. Такая конструкция имеет большую толщину по краям и меньшую — в центре, где она составляет всего 150–200 мм. Из-за столь значительного перепада толщин монолитное основание не способно выдерживать массу печи (1000–2000 тонн); кроме того, оно не компенсирует неравномерное тепловое расширение или неравномерную осадку, что приводит к растрескиванию бетонного основания и, как следствие, к прорыву расплава из печи.
- (2) В месте сопряжения боковых стен с подом образуется прямой вертикальный шов, в котором в процессе эксплуатации часто возникают линейные трещины, также приводящие к утечкам из печи.
Для совершенствования конструкции было принято решение заменить монолитное основание из огнеупорного бетона на обратный свод, выложенный из шамотного кирпича. В месте сопряжения пяты обратного свода со стенками печи вместо прямого вертикального шва теперь применяется ступенчатая (разрезная) кладка. Кроме того, шамотный кирпич, уложенный на кладочный раствор, должен быть тщательно высушен перед возведением поверх него обратного свода из магнезитового кирпича. Если сушить слой шамотного кирпича и обратный свод из магнезитового кирпича одновременно, то влага, поднимающаяся из нижнего слоя, приведет к разрушению (рассыпанию) магнезитового кирпича в верхнем слое.
(II) Стенки печи
В электрических печах, предназначенных для плавки медных или медно-никелевых концентратов, высота стенок составляет до 8,7 метра. Внутренние поверхности боковых стенок и торцевых стен ниже уровня шлака выкладываются магнезитовым кирпичом, а внутренние поверхности выше уровня шлака и все наружные части стен — шамотным кирпичом. Боковые стенки состоят из слоя магнезитового кирпича толщиной 690 мм и слоя шамотного кирпича толщиной 114 мм; торцевые стены — из 920 мм магнезитового кирпича и 114 мм шамотного кирпича. В крупных прямоугольных электропечах футеровка фиксируется с помощью стального кожуха (толщиной 20–40 мм) и несущего металлокаркаса. В последние годы для увеличения срока службы футеровки на уровне шлакового пояса в ряде крупных электропечей стали применять водоохлаждаемые кессоны, которые одновременно служат конструктивным элементом корпуса и системой охлаждения стенок печи.
(III) Свод печи
В процессе плавки в электрической печи электроды погружены в шлак. Электрический ток проходит через шлак, разогревая его; таким образом, шлак служит источником тепла для плавки. В результате из расплава выделяется лишь незначительное количество реакционных газов и водяного пара. Кроме того, поскольку поверхность шлака в значительной степени покрыта шихтой, температура свода печи во время плавки не превышает 600°C. В таких условиях своды, выполненные из шамотного кирпича, показывают себя очень хорошо.
Как правило, своды печей выкладываются из шамотного кирпича. У крупных электропечей толщина свода обычно составляет 300–400 мм; в ряде случаев поверх него укладывают слой теплоизоляционного кирпича для уменьшения теплопотерь. Пролет таких сводов составляет примерно 5,3–6,2 метра. Для электропечей меньшего размера толщина свода равна 230 мм. Если в своде печи необходимы крупные проемы, прилегающие к ним участки выполняют в виде монолитной конструкции из огнеупорных бетонных смесей. Существуют также своды, изготовленные из сборных огнеупорных бетонных элементов (сформированных методом трамбования или содержащих встроенные медные трубки с водяным охлаждением); такие конструкции обладают более высокой структурной целостностью и герметичностью по сравнению со сводами, выложенными из огнеупорного кирпича.


